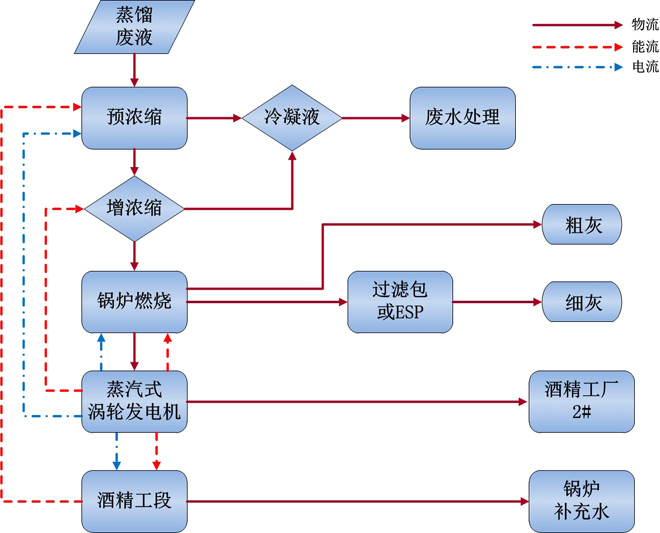
一、工艺流程 蒸馏工段来的蒸馏废液,经工艺废热预浓缩将废液有机固体含量由15%左右预浓缩至30%左右,再由生蒸汽增浓装置将有机固体含量由30%左右浓缩至65-70%,然后进入锅炉燃烧,产生的蒸汽完全可以满足蒸馏装置、增浓装置用汽;蒸发冷凝水进行生化处理从而达到环境排放标准,实现综合利用、节能减排。对一个万吨规模的糖蜜酒精厂,每年可节省直接燃料成本400万元,社会效益与经济效益显著。
工艺流程简图如下:
三、技术特点 1、能耗低
2、废液处理效果佳
3、综合效益良好
4、运行稳定
5、生产过程中各环节、各工序间热能的交叉利用。“多效差压蒸馏技术”、“蒸馏供热与蒸发热耦合技术”、“分子筛脱水技术”、“糖蜜废水浓缩燃烧技术”,使装置节能降耗:
5.1、吨食用酒精全厂汽耗小于4.5吨;
5.2、“废水分段(预浓+增浓)处理技术”充分利用生产废热能:吨产品可节约预浓缩用蒸汽1.2吨;
5.3、预浓缩装置结垢周期可延长至一个生产检修期;增浓缩装置规模小型化,检修强度降低;
5.4、“纯糖蜜浓缩液燃烧技术”充分利用废水生物质能;热电联产配套可提供:蒸汽4.5吨,电320度;所产蒸汽和电可满足全厂用汽和电,实现能量自平衡;且有剩余电去其它装置用。
四、专利及获奖
1、专利:ZL 2008 1 0025622.4 糖蜜原料的酒精差压蒸馏和废液浓缩热耦合装置及工艺
五、消耗指标 (吨优级食用酒精消耗)
1、吨食用酒精全厂消耗
| 名 称 | 糖蜜t/t 糖(45%) |
蒸汽t/t | 一次水 m3/t |
循环水 m3/t |
低温水 m3/t |
电 kW/h |
|
| 1 | 预处理发酵 | 4.5 | 0.03 | 3 | 80 | 40 | 40 |
| 2 | 蒸馏 | 3.1 | 5 | 86 | 30 | ||
| 3 | 预浓缩装置 | 0 | 0 | 41 | |||
| 4 | 增浓缩装置 | 1.1 | 0 | 47 | |||
| 5 | 焚烧锅炉间 | 0. 2 | 4 | 8 | 73 | ||
| 小计 | 4.43 | 12 | 174 | 231 | |||
| 热电产出 | 4.5 | 320 |
2、处理一吨蒸馏废液消耗
| 序号 | 名 称 | 规 格 | 单位消耗指标 | 备注 | |
| 定 额 | 单 位 | ||||
| 1 | 一次水 | 0.3MPa | 0.5 | m3 | 清洗用水及循环补充用水 |
| 2 | 循环水 | 0.30MPa | 18 | m3 | 二段浓缩和锅炉 |
| 3 | 电 | 380V | 16 | kWh | 二段浓缩和锅炉 |
| 4 | 蒸汽 | 0.40MPa | 0.1 | ton | 预浓缩采用工艺二次热,增浓部分采用一次蒸汽 |
| 5 | 碳酸钠 | 片剂 | 0.03 | kg | 清洗用 |
| 6 | 苛性钠 | 片剂 | 0.05 | kg | 清洗用 |
六、工程应用
1、广西国发生物质能源有限公司废水处理装置
2、云南景谷糖厂废水处理装置
3、湛江中能糖厂废水处理装置
4、广西武鸣合立生物化工有限公司120吨/天糖蜜酒精废水浓缩装置
5、山东大庆博润6万吨蒸发技改装置
6、广东徐闻龙糖酒精 2.1万吨糖蜜废水浓缩装置